Ensayos no destructivos en soldadura: VT, PT, MT, UT y RT comparados
Cinco métodos cubren la mayoría de las inspecciones de soldadura. VT (visual) y PT (líquidos penetrantes) encuentran fallas superficiales, MT (partículas magnéticas) encuentra fallas superficiales y cercanas a la superficie en acero ferromagnético, y UT (ultrasonido) y RT (radiografía) encuentran fallas internas (TWI). Ningún método sirve para toda soldadura, material o defecto, así que el código y el contrato deciden la mezcla (NTIA).
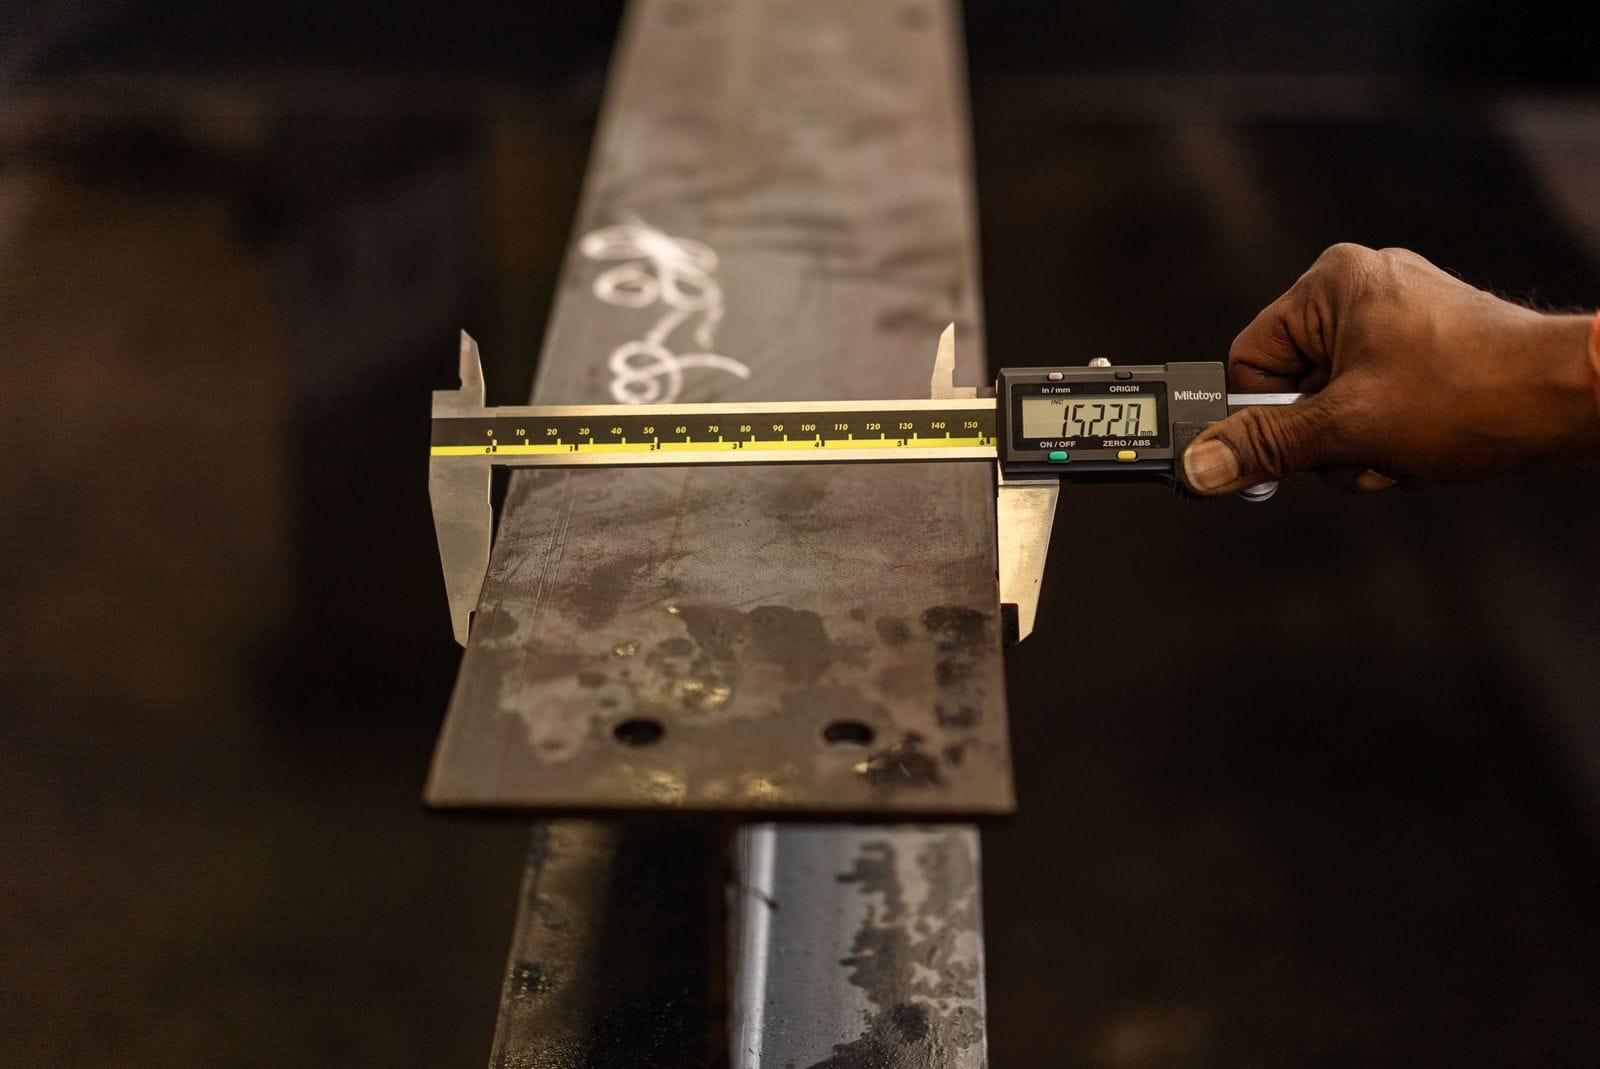
Un soldador puede terminar una unión que se ve perfecta por fuera y dejar una falla oculta unos dos o tres centunos dos centímetros debajoiacute;metros debajo. Los ensayos no destructivos (END) son la forma de encontrarla sin cortar la pieza. Esta guía compara los cinco métodos que verás en la mayoría de los planes de inspección de soldadura, qué encuentra cada uno, qué lo limita y cómo se elige. Sigue a nuestra guía de cómo lograr soldaduras de calidad, que cubre hacer bien la soldadura. Esta cubre demostrarlo.
Una nota sobre el alcance. Los criterios de aceptación, es decir, cuán grande puede ser una falla antes de rechazar la soldadura, vienen del código que sigue tu proyecto y de tu contrato. Aquí explicamos los métodos, no las tablas de aceptación.
¿Qué son los ensayos no destructivos de soldaduras?
Los END son un conjunto de métodos de inspección que examinan una soldadura sin dañarla. Se dividen en dos grupos: los que ven solo la superficie y los que miran dentro. El ensayo visual y el de penetrantes ven lo que rompe la superficie, el de partículas magnéticas llega justo por debajo, y el ultrasonido y la radiografía miran a través de la soldadura (TWI).
La mayoría de los planes de inspección combinan métodos. El control visual es el primer paso porque es barato y rápido, y los demás se añaden donde el riesgo o el código lo exigen.
¿Cómo se comparan los cinco métodos?
Cada método tiene una fortaleza y un límite, y el límite suele decidir cuál eliges. El ensayo visual es el primer paso y barato pero no ve el interior. Los penetrantes son sensibles a fallas superficiales pero necesitan una superficie impecable. Las partículas magnéticas son excelentes para grietas pero solo funcionan en material ferromagnético. El ultrasonido es potente para fallas planas internas pero depende de la habilidad del operador. La radiografía da un registro permanente pero exige controles de seguridad radiológica (NTIA).
| Método | Encuentra | Fortaleza | Límite |
|---|---|---|---|
| VT, visual | Perfil de soldadura, mordedura, solape, grietas superficiales, salpicaduras | Primer paso, bajo costo | No ve fallas internas |
| PT, penetrantes | Fallas que rompen la superficie, como grietas finas | Muy sensible en la superficie, sirve en metales no magnéticos | Necesita una superficie limpia |
| MT, partículas magnéticas | Fallas superficiales y cercanas a la superficie, sobre todo grietas | Excelente detección de grietas en acero | Solo materiales ferromagnéticos |
| UT, ultrasonido | Fallas internas, sobre todo planas como la falta de fusión | Ve a través de soldaduras gruesas, sin radiación | Depende mucho de la habilidad del operador |
| RT, radiografía | Fallas internas como porosidad y escoria | Registro permanente en imagen | Seguridad radiológica, acceso y condiciones de exposición |
¿Qué método encuentra qué falla?
Ajusta el método a la falla que esperas. Los defectos superficiales se encuentran con la inspección visual combinada con MT o PT. La porosidad se encuentra fácilmente con UT convencional y RT, las inclusiones de escoria por igual con ambos, y la falta de penetración con UT y RT (Atlantis NDT).
Las dos fallas difíciles son las grietas y la falta de fusión. Las grietas se detectan mejor con radiografía o UT de arreglo de fase, y el UT convencional puede pasar por alto grietas paralelas al haz. La falta de fusión se encuentra con UT convencional si está bien orientada, y el UT de arreglo de fase mejora las probabilidades (Atlantis NDT). El RT también puede pasar por alto fallas planas paralelas al haz de radiación.
¿Cuánto ensayo necesita una soldadura?
Lo deciden el código y el contrato. Un ejemplo de tubería de proceso: ASME B31.3 exige el examen visual del 100% de las soldaduras y, para servicio de fluido Normal, al menos un 5% de RT o UT aleatorio de soldaduras a tope, hasta el 100% para la Categoría M (nuestra guía de B31.3 cubre las categorías). Los códigos estructurales, de tanques y de recipientes a presión fijan sus propios niveles, y la cualificación de procedimiento y de soldador va junto a ellos, como en nuestra guía de certificaciones de soldadura.
Un tanque es un buen caso de ensayo por capas. Las soldaduras del cuerpo y del fondo se examinan durante la construcción, y el tanque terminado se prueba con agua después. Nuestras guías de cómo se construye un tanque API 650 y de prueba hidrostática muestran dónde caen esos pasos.
¿Quién hace los END?
Los hacen técnicos cualificados, y los resultados se informan frente a los criterios de aceptación del código. El personal de END suele estar certificado bajo un esquema reconocido, por ejemplo ASNT SNT-TC-1A o ISO 9712. El ultrasonido depende mucho de la habilidad del operador (NTIA), así que pregunta quién lo hará y qué certificación tiene.
Conserva los informes. Forman parte del registro de calidad de la soldadura, junto con el procedimiento de soldadura y la cualificación del soldador. Nuestro servicio de soldadura industrial trabaja con esos registros de forma estándar.
¿Qué cambia en un sitio del Caribe?
La logística. Un equipo de END y, para radiografía, su equipo y controles pueden tener que movilizarse a la isla, así que resérvalos contra el calendario de soldadura y no después. Es nuestra lectura de la restricción práctica. Donde RT o UT cumplan el código, el UT evita los controles de radiación, lo que mantiene abiertas las zonas de trabajo. El aire húmedo y salino también dificulta mantener superficies limpias y secas para los penetrantes, así que planifica el momento del PT según el tiempo.
- VT y PT encuentran fallas superficiales. MT encuentra fallas cercanas a la superficie en acero ferromagnético. UT y RT miran dentro.
- La porosidad y la escoria las encuentran UT y RT. La falta de fusión y las grietas exigen cuidado en método y orientación.
- Ningún método sirve para toda soldadura, material o defecto.
- Los códigos y contratos fijan cuánto END necesita una soldadura y qué es aceptable.
- El personal de END debe estar certificado bajo un esquema reconocido. El UT depende de la habilidad del operador.
- Reserva los equipos de END contra el calendario de soldadura en una isla.
Preguntas frecuentes
¿Necesitas inspeccionar soldaduras o una cuadrilla de soldadura cualificada?
Tasweldermechanics ofrece soldadura industrial cualificada y coordina la inspección de proyectos por todo el Caribe, movilizados desde Sint Maarten. Cuéntanos tu alcance.
Pide una cotizaciónVer soldadura industrial EN
 ES